破局超薄宽幅冷轧板带 从技术瓶颈到国际先进水平的跨越
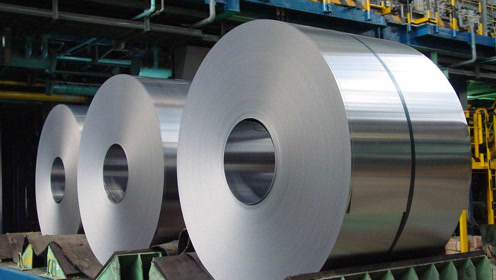
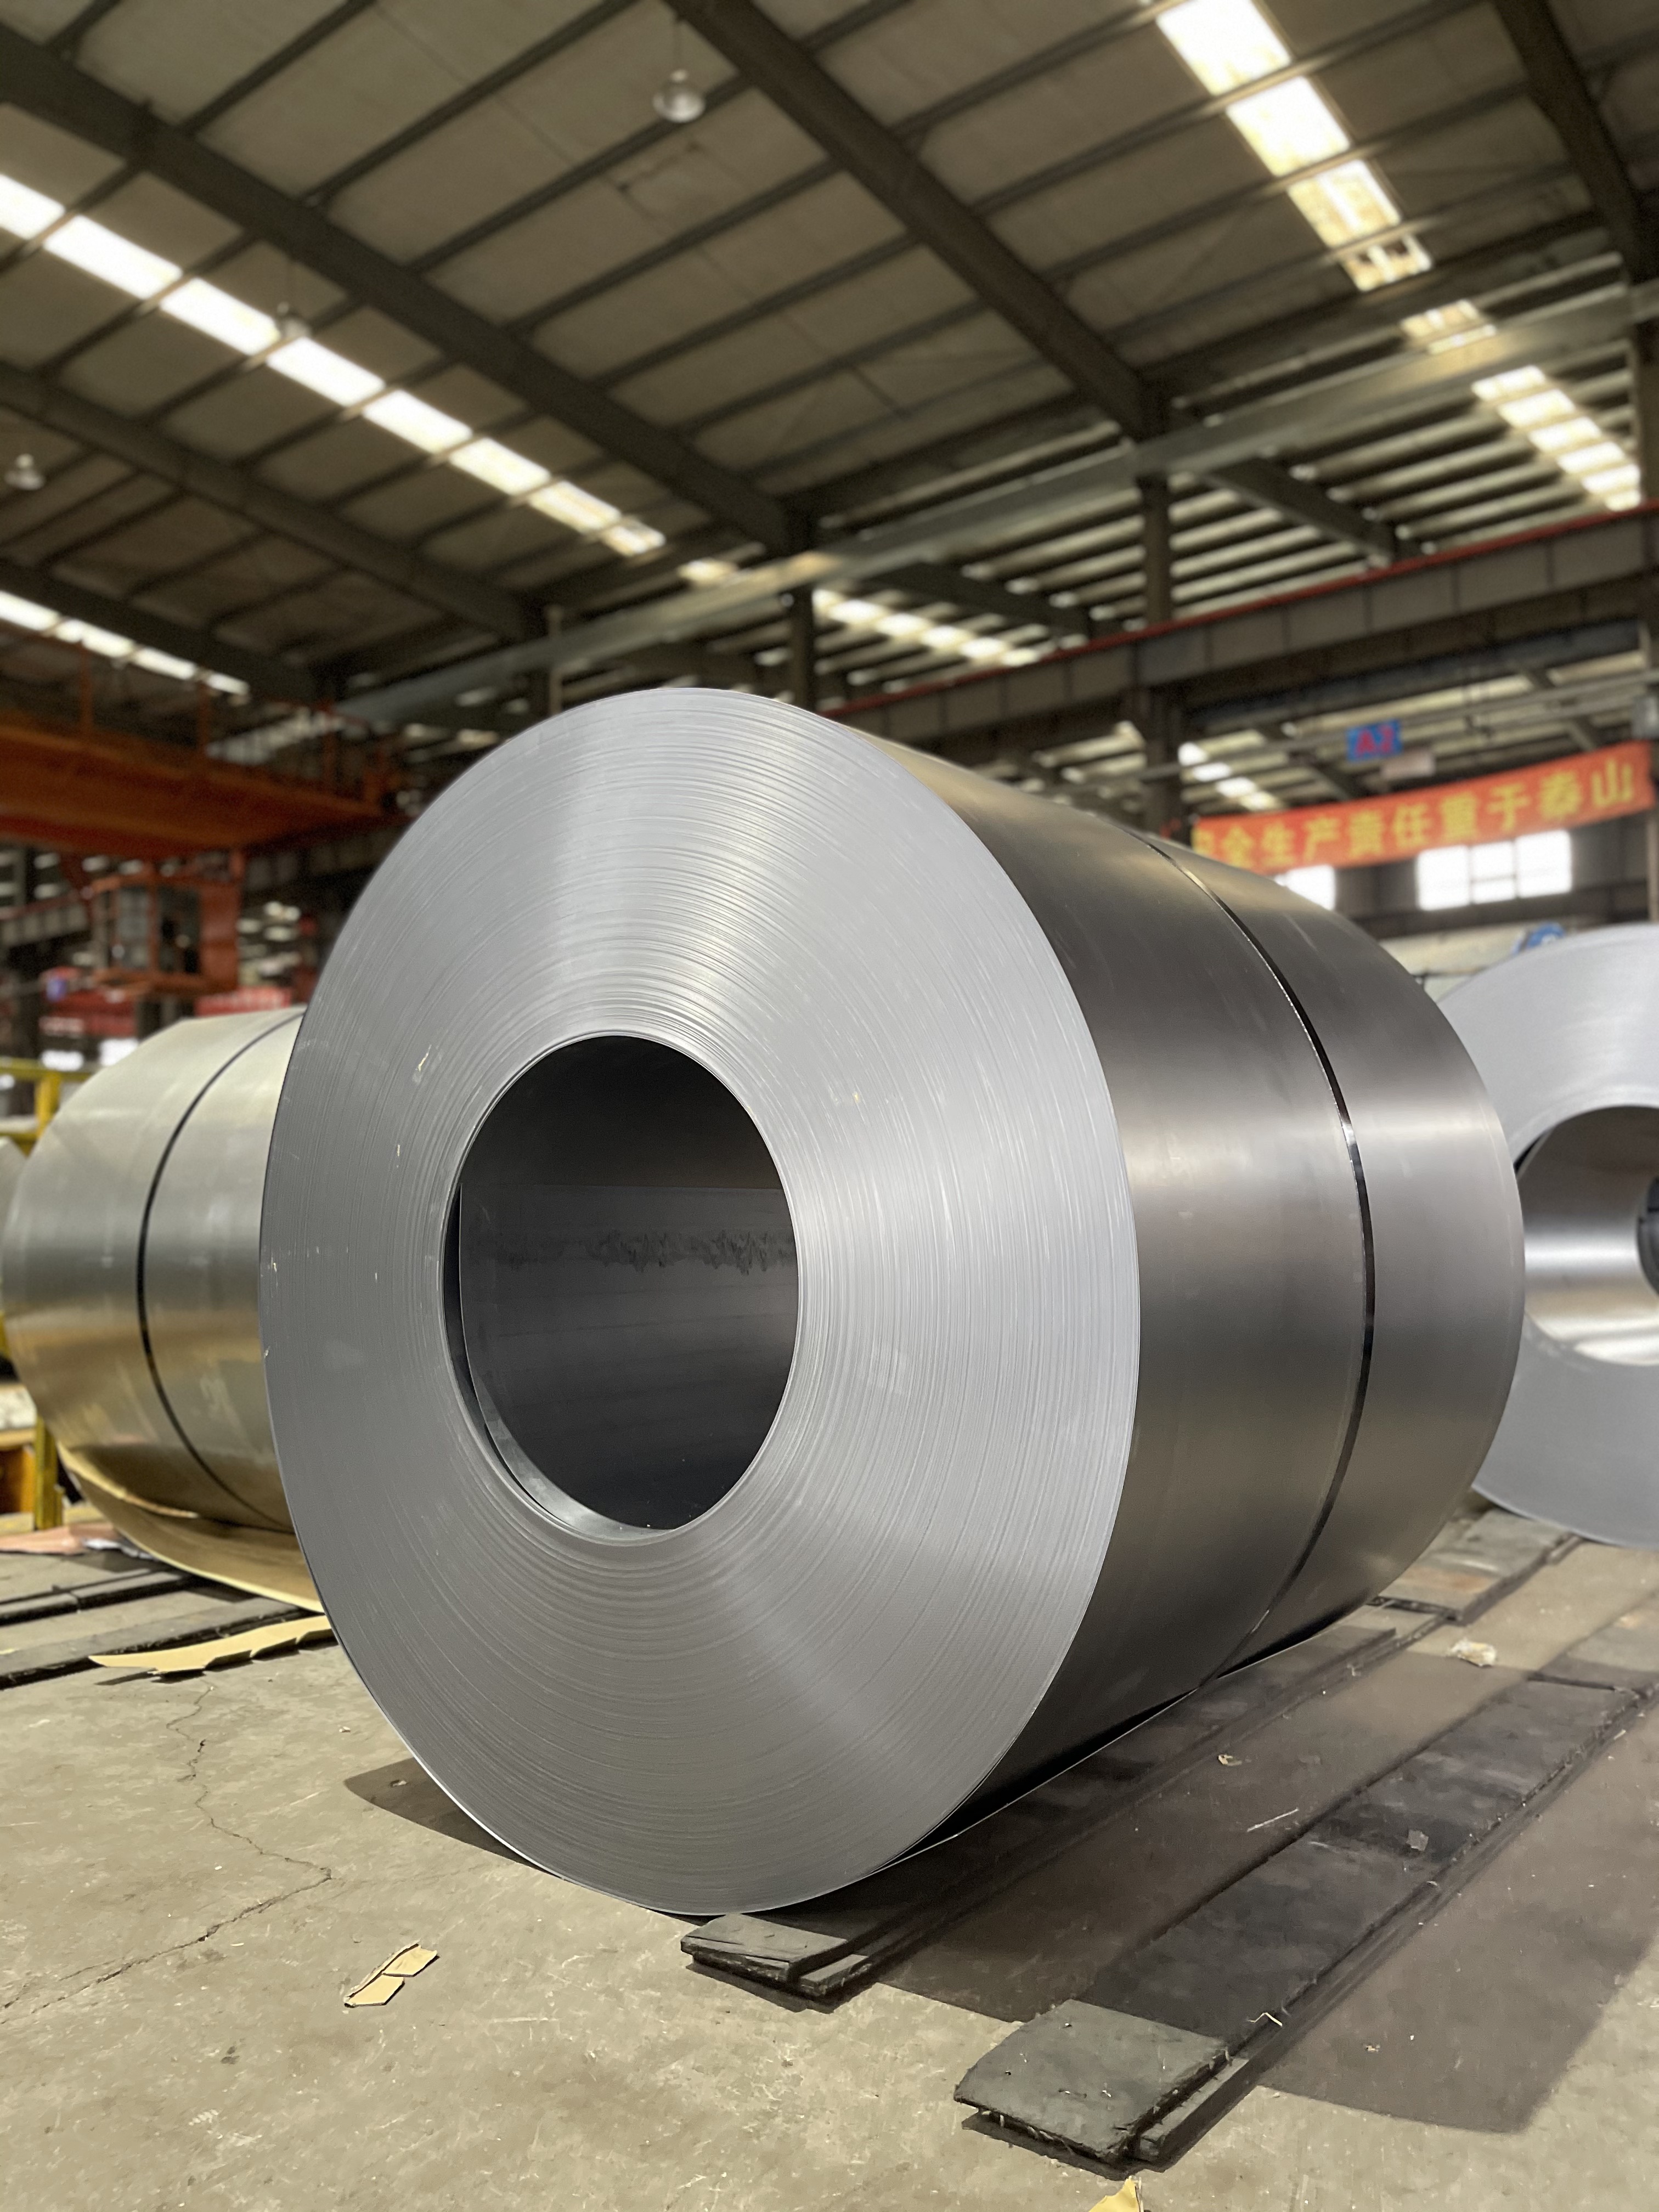
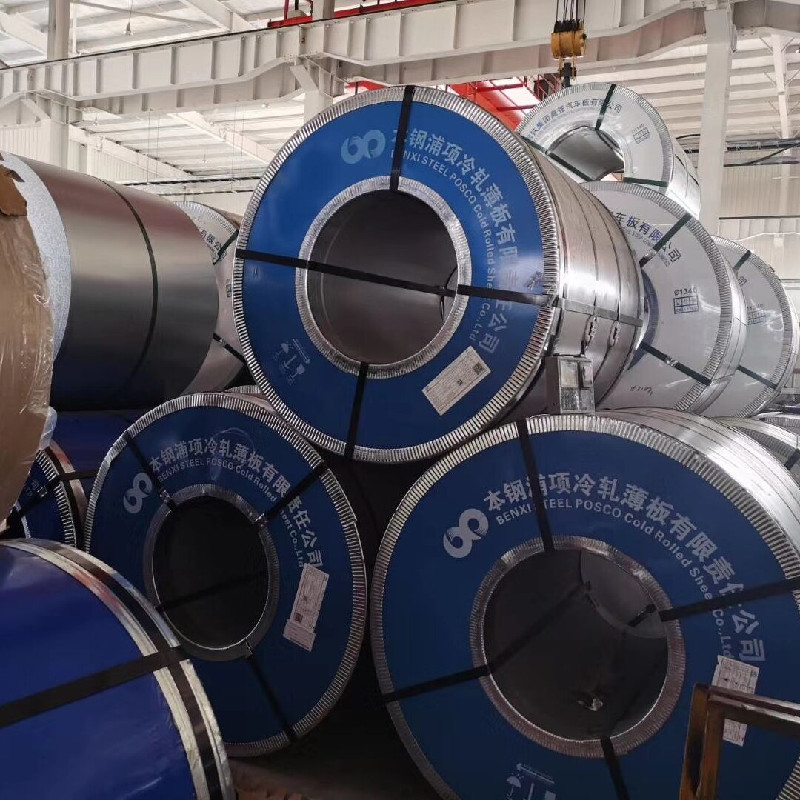
冷轧板带被誉为“钢铁工业皇冠上的明珠”,其厚度精度、板形质量和表面洁净度直接决定了高端制造的天花板。长期以来,厚度≤0.15mm、宽度≥1800mm的超薄宽幅高品质冷轧板带生产技术被少数国家垄断,成为制约我国新能源汽车、高端家电、精密电子等领域供应链安全的“卡脖子”环节。随着多项核心工艺与装备技术的协同突破,这一技术瓶颈被成功攻克,整体达到国际先进水平。
瓶颈何在:薄与宽的两难
在冷轧过程中,“薄”与“宽”是一对天然矛盾。轧件越薄,轧制力越大,轧机刚度与辊系弹性变形对板形的影响会指数级放大;板带越宽,横向厚度不均与浪形缺陷越难控制。超薄宽幅冷轧要求同时满足三项苛刻条件:厚度公差控制在±1.5μm以内、板形平坦度≤5 I单位、表面粗糙度Ra≤0.3μm且无周期性振痕。传统五机架连轧在轧制0.15mm以下宽幅带钢时,常出现边部减薄、二肋浪、颤振纹等缺陷,导致产品降级率居高不下,根本原因在于辊系-轧件耦合动力学行为失控与多变量工艺窗口过窄。
技术突破:三位一体的系统攻关
此次突破的关键在于跳出了“单工序优化”的局限,构建了“轧制工艺-辊形设计-智能控制”三位一体的技术体系。
一是开发了基于微观组织演变的动态变规程轧制技术。通过将终轧温度窗口与道次压下率进行解耦,采用S形负荷分配曲线,使轧件在超薄阶段避开变形抗力剧增区,同时抑制表层细晶与中心粗晶的“组织梯度”。试验表明,该工艺使极限轧薄能力从0.18mm降至0.11mm,宽幅剪切边裂发生率降低62%。
二是创新了变接触域支承辊与六辊HC轧机优化匹配的辊形体系。针对宽幅带钢边部减薄痼疾,设计了变凸度锥形端部辊形,配合工作辊水平移位闭合控制,使有载辊缝的全幅横向刚度差缩小至8%以内。在线磨辊与分段冷却耦合策略同步投入,将板形闭环响应延迟从260ms压缩至90ms。
三是智能控制环节引入工业互联网架构的轧制力前馈-板形反馈融合模型。基于高频数据驱动的阶跃响应辨识方法,实时重构目标板形曲线,自动生成各机架弯辊与窜辊设定。整机系统A检振动加速度主频辨识精度达97%,消除三倍频颤振,表面振痕高度降至0.08μm以下。
成果验证:指标与效益双领先
依托上述技术集成的国内首条超薄宽幅冷轧专用生产线,已批量稳定生产0.12mm×1850mm规格的低碳深冲板与高强无取向硅钢。第三方检测报告显示:厚度同板差≤3μm,板形平坦度≤4I,表面反射率达62%,各项指标优于同类进口产品量. 产线投运后,]与传统的五机架连轧相比],综合成材率从86.4%提升至93.1%,吨钢能耗压减]22.k5标 ) 与]]4.;" 效} 服,/...从而.*